


Sourcing Poultry Equipment Manufacturers in China: Buyer Guide
Sourcing poultry equipment from a Chinese manufacturer means controlling four variables di…

Sehen Sie sich unsere neuesten Nachrichten an,
 10:54
Bei der automatischen Entnahme werden die Masthähnchen über ein Förderband aus dem Käfig befördert; bei der halbautomatischen Entnahme muss das Personal die Hühner weiterhin von Hand aus jeder Etage herausholen. Die Entscheidung hängt von drei Kennzahlen ab: der Förderbandgeschwindigkeit, den Arbeitsstunden pro Stall und der Ausschussquote, die Ihr Verarbeitungsbetrieb in Rechnung stellt.henhen
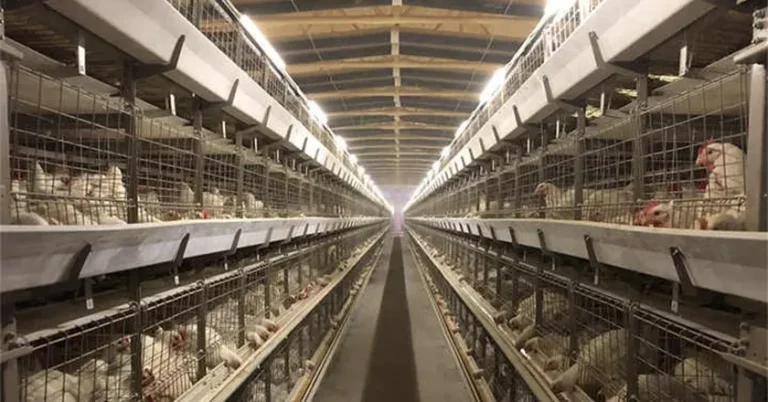
In einem Käfighaus vom Typ H, Der „Catch-out“ ist der Moment, in dem sich der gesamte Automatisierungsprozess entweder bewährt oder scheitert. Alles davor – Füttern, Tränken, Klimatisierung – läuft kontinuierlich und unbeaufsichtigt ab. Der „Catch-out“ ist ein einzelnes, zeitlich begrenztes Ereignis, das in der Regel nachts stattfindet und bei dem ein großes Team mehrere Stunden lang in einem Stall voller Hühner mit Marktgewicht arbeitet.
Halbautomatische (Auszieh-)Entnahme. Die Käfigtüren öffnen sich, und die Hühner werden von Hand aus jeder Ebene herausgenommen oder auf eine kurze Ausziehschiene gezogen und anschließend zu den im Gang bereitgestellten Transportkisten getragen oder weitergereicht. Die Käfigkonstruktion erleichtert die Handhabung; das Umsetzen erfolgt jedoch weiterhin manuell. Die Größe des Teams richtet sich nach der Größe des Stalls, und die Geschwindigkeit hängt von der Etagenhöhe, der Gangbreite und der Erfahrung des Fangteams ab.
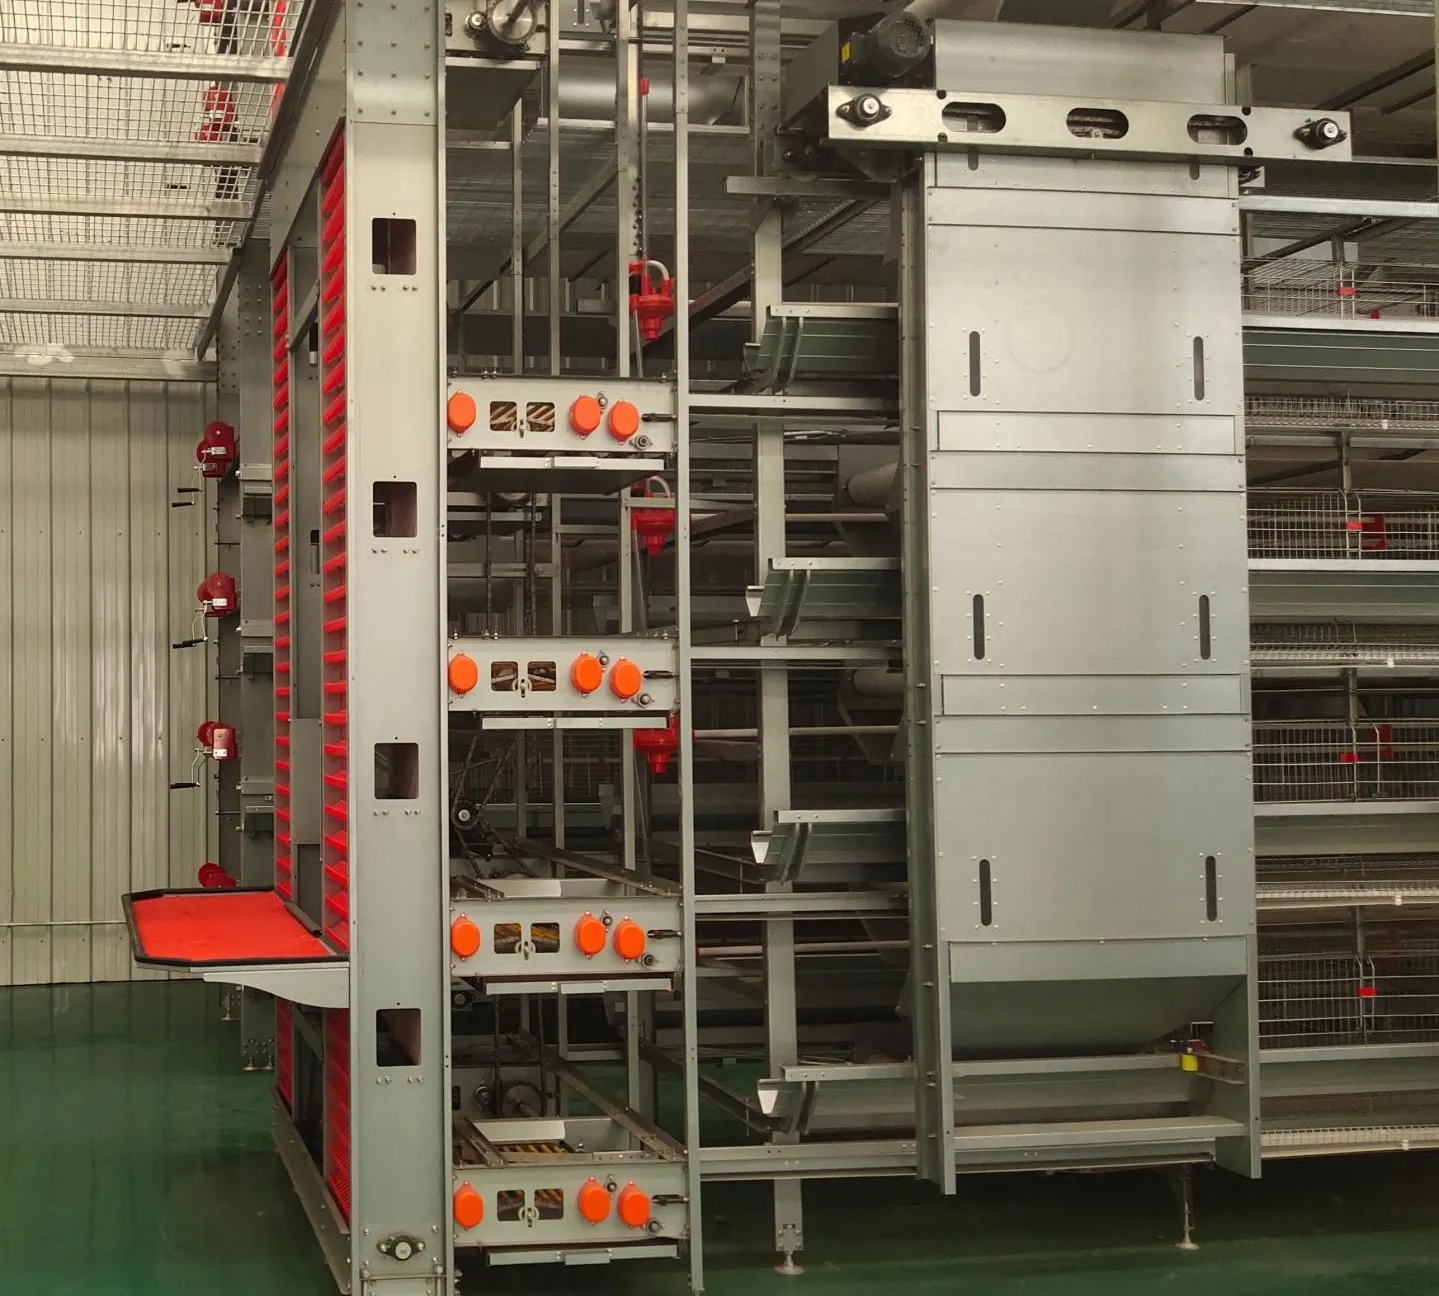
Automatische (Ketten-/Förderband-)Entnahme. Die Hühner werden von den Etagen auf ein Längsförderband entlassen, das über die gesamte Länge der Reihe verläuft, auf ein Querförderband umgeleitet und zu einer Kistenverpackungs- oder Verladestelle am Ende des Stalls befördert. Die Aufgabe des Personals beschränkt sich auf die Überwachung und das Einpacken. Der Durchsatz hängt nun von der Anlage ab und nicht mehr von den in dieser Nacht verfügbaren Arbeitskräften.
Dieser Unterschied ist wichtiger, als es zunächst den Anschein hat. Ein Auszugssystem verfügt über eine variable Förderleistung, die man nicht vertraglich festlegen kann. Ein Fördersystem hat eine Nennförderleistung, die man in ein Lastenheft aufnehmen und bei der Inbetriebnahme prüfen kann.
| Dimension | Halbautomatischer Auszug | Automatisches Ernteförderband |
| Was bestimmt die Geschwindigkeit? | Besatzungsgröße, Erfahrung der Besatzung, Höhe der Stufe | Förderbandgeschwindigkeit und Förderleistung |
| Vorhersagbarkeit der Zinssätze | Variiert von Abend zu Abend; nicht vertraglich vereinbar | Nennwert; bei Inbetriebnahme prüfbar |
| Rolle in der Crew | Fangen, Heben, Tragen, in Kisten verpacken | Beaufsichtigung des Freilassens, Einpackens in Transportkisten und Verladens |
| Spitzennachfrage nach Arbeitskräften | Hoch und konzentriert; Einstellungsrisiko | Gering; kleineres festes Team |
| Verarbeitung der Ereignisse pro Henne | Mehrfach: ziehen, tragen, weiterreichen und in eine Kiste legen | Weniger: Freigabe, Übergabe und Verpackung |
| Verletzungsrisiko – Henne | Steigt gegen Ende der Schicht mit zunehmender Müdigkeit an | Hängt von der Ausführung der Übergabestelle und der Bandgeschwindigkeit ab |
| Verletzungsrisiko – Arbeitnehmer | Wiederholtes Heben in staubiger Umgebung und bei schlechten Lichtverhältnissen | Weniger Hebearbeiten; erhöht das Risiko durch bewegliche Maschinen |
| Kapitalkosten | Unten; größtenteils Teil der Käfigkonstruktion | Oberer Bereich; Förderband, Antriebe, Steuerungen und Übergabestellen |
| Betriebskostenprofil | Variabel; orientiert sich an den lokalen Lohnsätzen | Größtenteils geklärt: Stromversorgung, Wartung und Ersatzteile |
| Energieabhängigkeit | Niedrig | Erfordert eine stabile Stromversorgung oder eine Notstromversorgung |
| Folgen von Betriebsunterbrechungen | Die Crew arbeitet langsamer | Catch-out-Stopp, bis der Fehler behoben ist |
| Optimale Passform | Kleinere Häuser, niedrige Lohnkosten und Grundstücke für Einfamilienhäuser | Standorte mit mehreren Häusern, enge Fangzeitfenster und Arbeitskräftemangel |
Im Vergleich zur Kategorieebene automatische Erntesysteme In diesem Segment wird meist mit der Durchsatzzahl geworben, die fast immer veröffentlicht wird, während die halbautomatische Basisleistung, die sie übertreffen soll, nicht genannt wird. Diese Asymmetrie erschwert den Käufern den Vergleich. Man erhält eine Zahl und wird aufgefordert, die andere selbst anzunehmen.
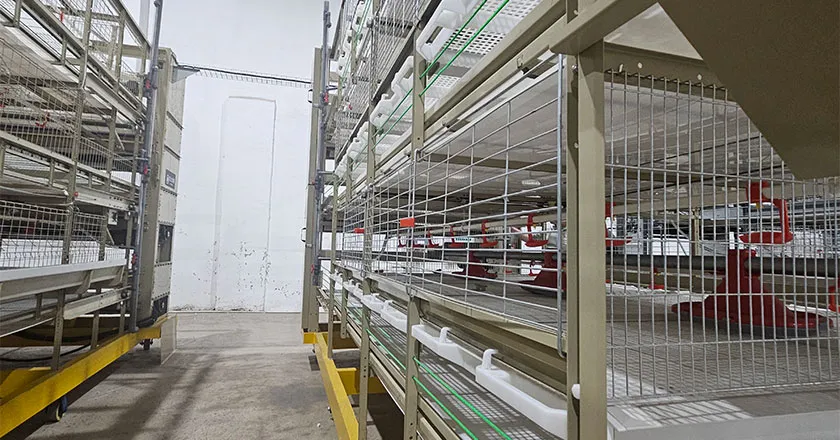
Die veröffentlichten Leistungsdaten für automatische Förderanlagen zur Schlachtung von Masthühnern liegen je nach Anlagenkonfiguration und Förderleistung im Bereich von etwa 3.000 bis 10.000 Hühner pro Stunde. Die Durchsatzraten für halbautomatische Anlagen werden so gut wie nie veröffentlicht, da sie standortspezifisch sind.
Stellen Sie den Vergleich also umgekehrt auf. Ermitteln Sie Ihre eigene Ausfallrate über einen vollständigen Fangzyklus und wenden Sie dann auf beide Zahlen dieselbe Berechnung an. Die folgende Tabelle zeigt dies am Beispiel eines Stalls mit 50.000 Hennen.
Betriebsstunden und Arbeitsstunden für die Räumung eines Stalls mit 50.000 Hennen
| Gemessene Produktionsleistung (Hühner/Stunde) | Betriebsstunden bis zur Entlastung des Hauses | Arbeitsstunden bei einer Besatzung von 10 Personen | Arbeitsstunden bei einer 4-köpfigen Besatzung | Passt das in ein 8-Stunden-Nachtfenster? |
| 2,000 | 25.0 | 250 | 100 | Nein – erstreckt sich über mehrere Nächte |
| 3,000 | 16.7 | 167 | 67 | Nein – zwei Nächte |
| 5,000 | 10.0 | 100 | 40 | Grenzwert – Überschreitung um 2 Stunden |
| 6,250 | 8.0 | 80 | 32 | Genau an der Grenze |
| 8,000 | 6.3 | 63 | 25 | Ja |
| 10,000 | 5.0 | 50 | 20 | Ja |
Wo sich die Kosten für Verletzungen und Leistungsabfall tatsächlich niederschlagen
In den Leitlinien der FAO zur Geflügelproduktion werden das Einfangen, die Handhabung und der Transport als anerkannte Ursachen für Prellungen an den Schlachtkörpern, Schäden an Flügeln und Beinen sowie für die Sterblichkeit während des Transports genannt – diese Verluste werden jedoch nicht in den eigenen Aufzeichnungen des Betriebs, sondern auf dem Sortierblatt des Verarbeiters erfasst, was genau der Grund dafür ist, dass sie bei der Anschaffung von Ausrüstung nicht ausreichend berücksichtigt werden.
Sechs Durchläufe dieser Daten sind bei einer Amortisationsberechnung aussagekräftiger als jede Zahl, die in einer Broschüre abgedruckt ist – auch in unserer.
Mugongs Automatischer Masthähnchenkäfig vom Typ H „With Harvesting System“ ist ein automatischer Entnahme-Käfig in Kettenbauweise, der darauf ausgelegt ist, den Arbeitsaufwand, die Verletzungsrate der Hühner und die Kosten für die Nachentnahme zu senken. In der folgenden Tabelle wird zwischen bereits veröffentlichten und noch nicht veröffentlichten Informationen unterschieden, damit keine Angabe in Ihren Ausschreibungsunterlagen auf einer Annahme beruht.
| Parameter | Status | Anmerkungen |
| System Typ | Veröffentlicht | Automatischer Masthähnchenkäfig mit Kettenantrieb |
| Entwurfsziele | Veröffentlicht | Geringerer Personalaufwand, geringere Unfallquote und geringere Kosten durch Arbeitsausfälle |
| Optionen für Strukturmaterialien | Veröffentlicht (auf Unternehmensebene) | Feuerverzinkte und mit Zink-Aluminium legierte Konstruktionen; Zink-Aluminium soll eine 3- bis 4-mal höhere Korrosionsbeständigkeit als herkömmlicher feuerverzinkter Draht bieten, was durch Salznebelprüfungen von mehr als 500 Stunden bestätigt wurde |
| Zertifizierung | Veröffentlicht (auf Unternehmensebene) | ISO 9001:2015, CE und SGS. Es werden keine modellspezifischen Zertifikatsnummern veröffentlicht. |
| Projektkapazität – abgedeckter Bereich | Veröffentlicht (auf Unternehmensebene) | Kommerzielle Legehennen- und Masthähnchenprojekte mit einer Bestandsgröße von 10.000 bis 200.000 Hennen |
Wenn Sie sich noch nicht zwischen H-Käfig- und Bodenhaltungssystemen für den Masthähnchenstall selbst entschieden haben, ist der Vergleich der Entlassungsmethoden erst nach dieser Entscheidung relevant, und es lohnt sich, zunächst die Entscheidung bezüglich der Haltungsform zu treffen – die Optionen für die Entlassungsmethode unterscheiden sich bei den beiden Systemen erheblich, und ein Bodenhaltungsstall verfügt grundsätzlich nicht über ein Förderband zur Entlassung nach Etagen.
F: Welchen Durchsatz kann ich von einem automatischen Förderband zur Schlachthähnchen-Entnahme erwarten?
A: Die veröffentlichten Richtwerte für automatische Erntesysteme in diesem Segment liegen im Bereich von etwa 3.000 bis 10.000 Hennen pro Stunde, wobei die Werte je nach Anlagenkonfiguration und Förderleistung variieren. Betrachten Sie dies als Richtwert. Fragen Sie Ihren jeweiligen Lieferanten nach einem Nennwert unter Angabe der Testbedingungen, da sowohl das Gewicht der Hühner als auch die Anlagenlänge das Ergebnis beeinflussen.
A: Es gibt keinen allgemeingültigen Schwellenwert, da die Antwort von Ihren lokalen Arbeitskosten, der Anzahl der Häuser, die sich die Anlage teilen, der Anzahl der Zyklen pro Jahr und davon abhängt, ob Ihr Verarbeitungsvertrag niedrigere Schadensquoten vergütet. Die Berechnungsgrundlage ist im obigen Abschnitt zur Amortisationszeit dargelegt. Führen Sie die Berechnung mit Ihrem eigenen Angebot und Ihrer eigenen gemessenen Ausfallquote durch.
A: Dadurch wird die Anzahl der Handhabungsvorgänge pro Henne reduziert, was wiederum zu einem Rückgang der Verletzungen führt. Ob sich dadurch die gemessenen Qualitätsabwertungen in Ihrem Betrieb verringern, hängt stark von der Auslegung der Übergabestellen und der Abstimmung der Förderbandgeschwindigkeit ab. Messen Sie dies über mindestens zwei Durchläufe hinweg unter den Sortierkategorien, die Ihr Verarbeitungsbetrieb tatsächlich verwendet, bevor Sie von einem Nutzen ausgehen.
A: Diese Parameter sind derzeit nicht veröffentlicht. Fordern Sie diese zusammen mit der Nennleitungsrate und der Besatzdichte bei der Technikabteilung an. Die obenstehende Tabelle zum Spezifikationsstatus gibt Aufschluss darüber, welche Angaben veröffentlicht sind und welche angefordert werden müssen.
A: Manchmal, aber die Einschränkung ergibt sich in der Regel eher aus der Gangbreite und dem Platzbedarf am Ende der Anlage für das Querförderband und die Verpackungsstation als aus den Käfigreihen selbst. Lassen Sie die Anlage anhand der Transferpunktzeichnung des Lieferanten vermessen, bevor Sie davon ausgehen, dass eine Nachrüstung kostengünstiger ist als ein komplett neues System.
A: Das ist eine Frage zur Spezifikation, keine Frage zur Bedienung. Erkundigen Sie sich, wie sich das System bei einem Stromausfall verhält, wenn die Hühner teilweise freigelassen wurden, ob die Freilassungsklappen im geschlossenen Zustand ausfallen und wie die Anlage manuell geräumt wird. Nehmen Sie die Antwort in die Kaufspezifikation auf.
A: Nicht als veröffentlichte Zahl. Die Preise für Ausstattungselemente zur Masthähnchen-Entnahme werden projektbezogen angeboten, da die Anzahl der Ebenen, die baulichen Spezifikationen, die Integration in den Stall und das Bestimmungsland die Kosten erheblich beeinflussen. Senden Sie uns den Stallgrundriss und die geplante Hühnerkapazität, um ein Angebot zu erhalten, und fragen Sie separat nach den Preisen für die Ausrüstung allein und für die Installation, damit bei der Amortisationsberechnung die richtigen Zahlen verwendet werden.
Sourcing poultry equipment from a Chinese manufacturer means controlling four variables di…
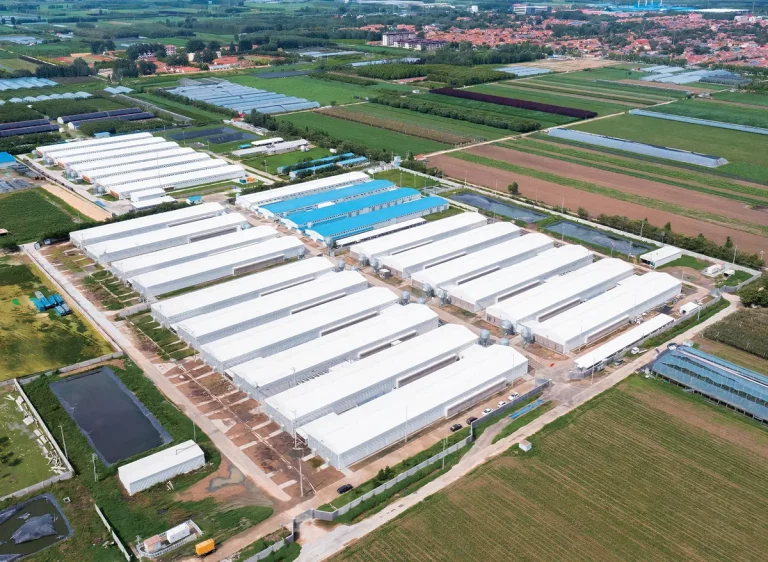
A steel structure poultry house is a prefabricated steel building designed for layer, broi…
Wir werden Ihre Anfrage innerhalb von 24 Stunden beantworten. Für dringende Anfragen kontaktieren Sie uns bitte per WhatsApp: +86 133 6144 9578 oder rufen Sie uns direkt an.
*Wir respektieren Ihre Privatsphäre. Alle übermittelten Informationen werden streng vertraulich behandelt.
Ihre Angaben werden nur zur Beantwortung Ihrer Anfrage verwendet. Wir senden niemals unaufgefordert E-Mails oder Werbenachrichten.